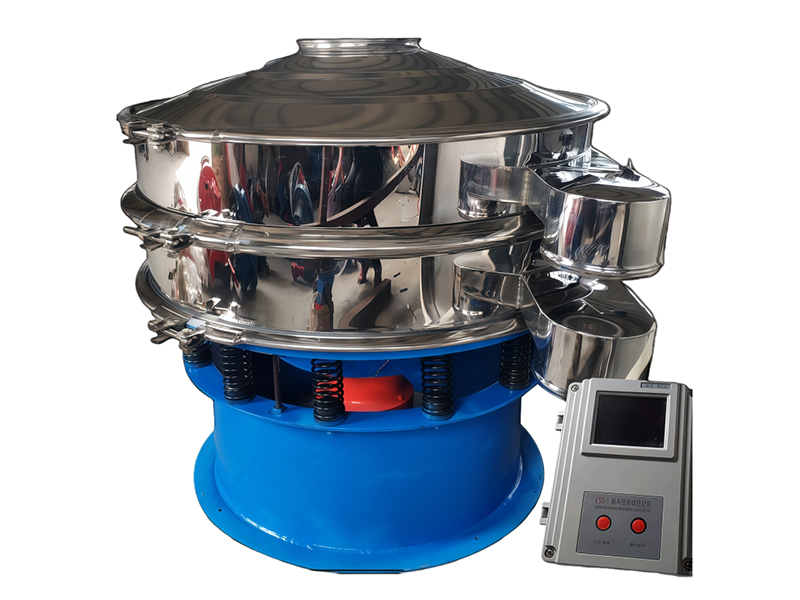
随着煤矿采煤机械化、智能化水平持续提升,工矿生产对防爆振动电机的综合性能、产品质量及运行性提出了愈发严苛的标准。在隔爆振动电机的研发与应用过程中,电机温升过快是制约设备性能升级、影响设备稳定运行的重要难题,直接缩短设备使用寿命、增加安*隐患。因此,有效管控隔爆振动电机温升问题,是当下工矿设备运维与技术优化亟需解决的重点工作。
相较于普通振动电机,防爆振动电机结构其它、防护标准更高,对生产工艺、检修维护的专注性要求更为严格。而规范的拆装检修操作,是*障防爆振动电机散热性能稳定、有效控制温升异常的关键。以下将详细梳理防爆振动电机的检修操作规范,从运维层面规避电机温升过快问题。
一、设备拆装通用禁忌
防爆振动电机严禁随意拆解拆卸。在开展拆卸、检修作业时,严禁将电机零件的防爆面作为撬棒受力支点,同时禁止对防爆面进行敲打、撞击,避免防爆面变形、破损,导致设备密封失效、散热异常,进而引发电机温升超标等故障。
二、标准拆卸操作流程
拆卸电机需遵循规范化步骤,有序操作、避免零部件损坏。*先取下电机风罩与风扇,再使用套管扳手依次拆卸端盖、轴承盖的固定螺栓;随后采用圆木或铜棒沿电机轴向轻轻撞击轴伸位置,使端盖与机座平稳分离,*后取出转子。拆卸完成后,零部件需将防爆面朝上放置,并用橡胶垫或布料妥善遮盖防护,同时妥善收纳固定螺栓、弹簧垫圈等细小配件,预防丢失、磕碰损坏。
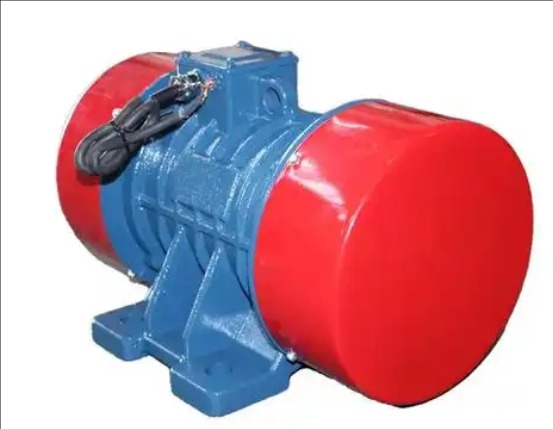
三、浸漆与组装防护要求
在电机浸漆、组装作业过程中,需*底清理防爆面附着的绝缘漆、粉尘、油污及各类杂物,防爆面洁净平整。清理作业严禁使用铁片等硬物刮划防爆面,避免造成划痕损伤,对于表面不平整的位置,可采用油石精细研磨修整。为有效预防防爆面锈蚀、*障设备密封与散热性能,清理完成后需在防爆面均匀涂抹机油或204-1置换型防锈油。
四、防爆面损伤修复规范
若防爆面出现磨损、磕碰等损伤,需严格按照材质适配标准进行焊补修复,严禁违规修补。钢制零件需采用HISnPb58-2铅锡焊料,搭配浓度30%的盐酸焊剂进行焊接;铸铁件则选用含锡量58%~60%的锡锌焊料,配套氯化铵30%、氯化锌70%并加水100%~150%调配的混合溶液作为焊剂。焊补作业需焊料与零件结合紧密牢固,焊接完成后将表面凸起部分打磨平整,使防爆面光洁度符合行业标准,确*设备防爆性能与散热性能达标。